
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 15.09.2026 Herkunft: Website


Die Auswahl der genauen Größe Ihres Schmelzgefäßes erfordert präzise Ingenieurskunst. Auf grobe Schätzungen kann man sich nicht verlassen. Eine falsche Dimensionierung führt sofort zu thermischer Ineffizienz. Es kommt häufig zu schweren Sachschäden. Es kann sogar die chemische Reinheit Ihrer endgültigen Schmelze beeinträchtigen. Die Kapazität hängt vollständig von zwei unterschiedlichen Faktoren ab. Berücksichtigen Sie zunächst das spezifische Gewicht Ihres Zielmetalls. Zweitens analysieren Sie die physikalischen geometrischen Einschränkungen innerhalb Ihrer Ofenkammer. Wir haben diesen Leitfaden für Beschaffungsteams und Metallurgen entworfen. Sie lernen einen evidenzbasierten Rahmen zur Berechnung der tatsächlichen Kapazität kennen. Wir zeigen Ihnen, wie Sie die physikalischen Abmessungen perfekt an bestimmte Ofentypen anpassen. Außerdem erfahren Sie, wie Sie Reinheitsgrade für die fortgeschrittene Fertigung festlegen. Am Ende werden Sie sich sicher für das Ideal entscheiden Graphittiegel für Ihren spezifischen thermischen Prozess.
Standardtiegel-„Nummern“ (z. B. Nr. 10, Nr. 20) sind historische Referenzen; Die tatsächliche Kapazität muss anhand des Arbeitsvolumens und der spezifischen Dichte der Ziellegierung berechnet werden.
Die Arbeitskapazität ist praktisch auf 80–90 % des Tiegelrandvolumens begrenzt, um gefährliches Verschütten zu verhindern und eine thermische Ausdehnung zu ermöglichen.
Der Ofentyp bestimmt die Anforderungen an den Abstand. Induktions- und Vakuumöfen erfordern eine exakte Maßanpassung, um die Heizeffizienz aufrechtzuerhalten und Lichtbogenbildung zu verhindern.
Fortgeschrittene Anwendungen (wie Batteriematerialien) erfordern eindeutige Spezifikationen über die Größe hinaus und verlassen sich stark auf ultrahohe Reinheitsgrade, um chemische Kontamination zu verhindern.
Viele Gießereien unterschätzen die betrieblichen Auswirkungen einer falschen Behälterdimensionierung. Die falschen Abmessungen führen zu einer Reihe mechanischer und thermischer Probleme.
Zu kleine Tiegel verschwenden den Energiekreislauf des Ofens. Sie verbringen mehr Zeit damit, den Ofen auf Temperatur zu bringen, als tatsächlich das verwendbare Produkt zu schmelzen. Umgekehrt stören übergroße Tiegel in kleineren Öfen die thermische Dynamik. Sie absorbieren zu viel Energie. Dadurch verlängern sich die Schmelzzeiten deutlich. Es verhindert auch, dass der Ofen effizient die optimale Gießtemperatur erreicht.
Der Abstand innerhalb der Ofenkammer ist von entscheidender Bedeutung. Ein unzureichender Abstand zwischen der Behälteraußenseite und den Ofenwänden führt zu örtlicher Überhitzung. Die eingeschlossene Wärme kann nicht zirkulieren. Bei Induktionsaufbauten führt ein schlechter Abstand häufig zu Spulenlichtbögen. Elektromagnetische Felder umgehen den Behälter und treffen auf die Ofenisolierung. Dadurch werden teure Spulen sofort beschädigt. Ein weiteres großes Risiko bleibt strukturelles Versagen. Ein verstopftes Gefäß dehnt sich beim Erhitzen aus. Dadurch kann die Ofenauskleidung reißen oder vollständig zerbrechen.
Vor dem Kauf müssen Sie drei Hauptkriterien festlegen. Stellen Sie zunächst eine geprüfte Maßhaltigkeit sicher. Messen Sie den oberen Außendurchmesser (AD), den unteren AD und die Höhe. Zweitens: Berechnen Sie die Kapazität genau auf der Grundlage der spezifischen Metalldichte. Passen Sie abschließend die Materialzusammensetzung direkt an Ihre Ofenumgebung an. Die Erfüllung dieser drei Kriterien garantiert einen sicheren und effizienten Schmelzbetrieb.
Häufiger Fehler: Erraten Sie nicht den erforderlichen Abstand. Informationen zu den genauen Toleranzen des Radialspiels finden Sie immer im Handbuch des Ofenherstellers.
Die Branche verwendet eine über Generationen weitergegebene Terminologie. Moderne Technik erfordert exakte Messungen statt historischer Schätzungen.
In Katalogen werden häufig Standardnummern aufgeführt. Beispiele hierfür sind die Bezeichnungen #10, #20 oder #A-Form. Diese Zahlen entstanden vor über einem Jahrhundert. Sie stellten eine grobe Faustregel dar. Traditionell entsprach die Zahl der Kapazität in Pfund Aluminium. Ein Behälter Nr. 10 fasste theoretisch etwa 10 Pfund geschmolzenes Aluminium. Dieses System ist jedoch inzwischen veraltet. Moderne Herstellungsprozesse variieren stark je nach Hersteller. Eine Nr. 10 von einem Lieferanten entspricht selten dem genauen Volumen einer Nr. 10 von einem anderen.
Heutzutage müssen genaue physikalische Abmessungen angegeben werden. Wir konzentrieren uns auf drei kritische Messungen:
Oberer Außendurchmesser (OD): Dieses Maß bestimmt den Spielraum für die Handhabung der Zange. Es stellt außerdem sicher, dass das Gefäß sicher durch Ihre Ofenöffnung passt.
Unterer Außendurchmesser: Dieses Maß bestimmt die Stabilität. Es muss sicher auf dem Ofensockel oder Grundblock sitzen, ohne überzustehen.
Höhe: Die Gesamthöhe muss perfekt mit der aktiven Heizzone des Ofens übereinstimmen. Bei zu hohem Stand besteht die Gefahr kalter Top-Melts. Die obere Metallschicht verflüssigt sich nicht.
Die Gefäßform hat großen Einfluss auf Ihren Schmelzprozess. Die Standard-A-Form weist ein konisches Design auf. Die breite Oberseite erleichtert das Laden von sperrigem Schrott. Der schmale Boden passt problemlos auf Standardsockel. Zylindrische Formen bieten einen anderen Vorteil. Sie behalten von oben bis unten einen konstanten Durchmesser bei. Dadurch verändert sich das Verhältnis von Oberfläche zu Volumen. Zylindrische Gefäße sorgen häufig für eine gleichmäßigere Wärmeaufnahme während kontinuierlicher Schmelzzyklen.
Kapazität ist keine universelle Messgröße. Es ändert sich völlig, je nachdem, welches Material Sie im Gefäß schmelzen.
Zuerst müssen Sie die randvolle Wassermenge berechnen. Hersteller geben diese Maßzahl normalerweise in Litern an. Anschließend multiplizieren Sie dieses Volumen mit der spezifischen Dichte des Zielmetalls. Schauen wir uns die Standarddichten an. Aluminium liegt bei etwa 2,7 g/cm³. Kupfer ist mit etwa 8,9 g/cm³ viel schwerer.
Berücksichtigen Sie genau diese Einschränkung. Ein Gefäß mit genau 10 kg geschmolzenem Aluminium hat ein bestimmtes Innenvolumen. Wenn Sie dasselbe Gefäß mit Kupfer oder Messing füllen, fasst es problemlos über 30 kg Material. Sie können keinen „10-kg-Tiegel“ kaufen, ohne das Metall anzugeben. Wenn Sie von Aluminium auf Kupfer umsteigen, überlasten Sie Ihre Handhabungsgeräte.
Als randvolles Volumen bezeichnet man das Füllen des Gefäßes bis zum oberen Rand. Sie dürfen nie mit voller Kapazität arbeiten. Die Sicherheitsstandards der Branche erfordern einen strengen Spielraum. Nur bis 85 % des Gesamtvolumens befüllen. Dadurch bleibt Raum für Wärmeausdehnung. Es verhindert auch gefährliches Verschütten während des Transports.
Berücksichtigen Sie außerdem die anfängliche Schüttmenge an Kaltschrott. Massive Barren und Schrottstücke benötigen mehr Platz. Sie verpacken ineffizient. Möglicherweise benötigen Sie ein größeres Gefäß, nur um die kalte Ladung unterzubringen, selbst wenn das endgültige Flüssigkeitsvolumen gering ist.
Referenz zur Metalldichte und Arbeitskapazität
Metalltyp |
Dichte (g/cm³) |
10-Liter-Behälter mit randvollem Fassungsvermögen (100 %) |
Sichere Arbeitsfähigkeit (85 %) |
|---|---|---|---|
Aluminium |
2.70 |
27,0 kg |
22,9 kg |
Zink |
7.14 |
71,4 kg |
60,6 kg |
Messing |
8.50 |
85,0 kg |
72,2 kg |
Kupfer |
8.96 |
89,6 kg |
76,1 kg |
Silber |
10.49 |
104,9 kg |
89,1 kg |
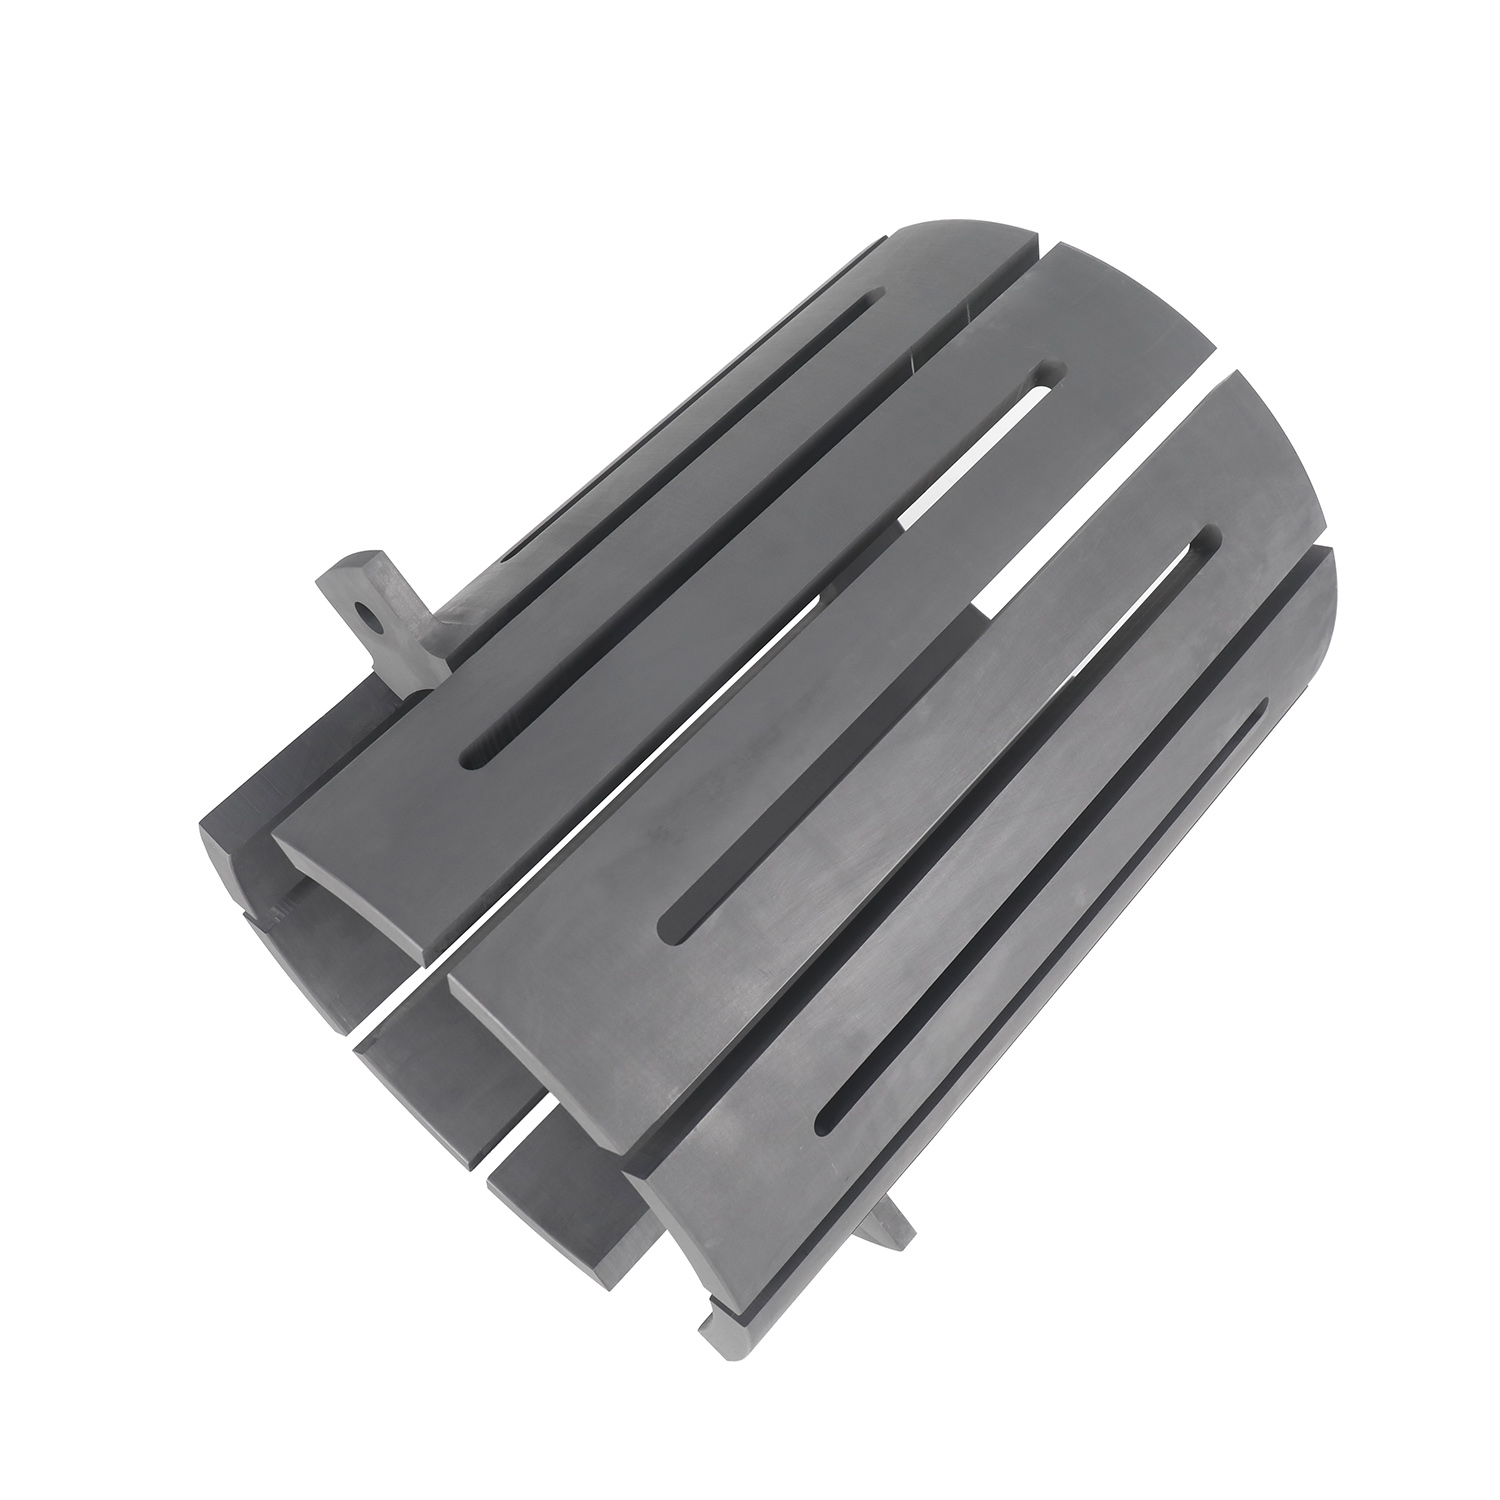
Die Ofentechnologie bestimmt die genauen Behälteranforderungen. Sie müssen das Gefäßdesign auf den jeweiligen Heizmechanismus abstimmen.
Beim Induktionsschmelzen werden Magnetfelder eingesetzt. Es erfordert einen bestimmten radialen Abstand zwischen der Gefäßwand und der Induktionsspule. Normalerweise benötigen Sie einen Abstand von 1 bis 2 Zoll. Dieser Spalt optimiert die elektromagnetische Kopplung. Es verhindert gefährliche Spulenlichtbögen. Auch hier spielt die Wandstärke eine entscheidende Rolle. Sie müssen die Wandstärke auf die Betriebsfrequenz des Ofens kalibrieren. Hochfrequenzöfen erfordern dünnere Wände. Niederfrequenzgeräte benötigen dickere Wände, um den magnetischen Fluss effizient zu absorbieren.
Vakuumanwendungen arbeiten unter extremen Bedingungen. Standard auswählen Graphit für Vakuumofenanwendungen erfordert eine strenge Überprüfung. Sie müssen die Ausgasungsraten überprüfen. Verunreinigungen im Behälter verdampfen unter Vakuum. Dadurch wird die Kammeratmosphäre zerstört. Darüber hinaus ist die Temperaturwechselbeständigkeit bei schnellen Abkühlzyklen von entscheidender Bedeutung. Die Maßtoleranzen sind bei diesen Systemen deutlich geringer. Feste Vakuumkammerbeschränkungen lassen keinen Platz für übergroße Gefäße.
Best Practice: Fordern Sie für diese Anwendungen immer einen vakuumgebackenen Behälter an, um Restfeuchtigkeit und flüchtige Verbindungen vor der Installation zu entfernen.
Bei Öfen, die mit fossilen Brennstoffen betrieben werden, wird das Schiff harten, direkten Flammen ausgesetzt. Die Brennerflamme trifft direkt auf den unteren Bereich. Daher erfordern diese Anwendungen äußerst robuste Bodenabmessungen. Die Basis muss starkem Temperaturschock und korrosiven Verbrennungsgasen standhalten. Außerdem ist eine hervorragende strukturelle Unterstützung auf Sockelblöcken erforderlich, um ein Durchhängen bei starker Flüssigkeitsbelastung zu verhindern.
Bestimmte Branchen legen Wert auf chemische Integrität über alle physikalischen Dimensionen. Fortgeschrittene Herstellungsverfahren betrachten den Behälter als entscheidende Reinheitsbarriere.
Der Energiespeichersektor erfordert eine einwandfreie Konsistenz. Bei der Beschaffung von a Graphittiegel für das Anoden- oder Kathodenbacken von Lithium-Ionen-Batterien, die Größenbestimmung wird zweitrangig. Höchste Reinheitsanforderungen haben Vorrang. Verarbeiter fordern einen Aschegehalt unter 50 ppm. Hochleistungsbatterien benötigen oft weniger als 5 ppm. Jede metallische Verunreinigung führt zu Kurzschlüssen im Inneren der Batterie.
Die Größenbestimmung in dieser Kategorie konzentriert sich stark auf die Geometrie statt auf das Bruttovolumen. Hersteller geben oft breite, flache Durchhänge an. Einige verwenden spezielle quadratische Designs. Diese Formen maximieren die Oberfläche. Die maximale Oberfläche gewährleistet eine gleichmäßige Wärmebehandlung im gesamten Batteriepulverbett.
Das Hauptschiff operiert selten alleine. Gießereien nutzen häufig a Hochreine Graphitplatte als Basisblock oder Schutzdeckel. Sie müssen diese Komponenten richtig dimensionieren. Stellen Sie sicher, dass der Plattendurchmesser perfekt zum Außendurchmesser des Gefäßbodens passt. Alternativ kann er den unteren Außendurchmesser geringfügig überschreiten. Dies sorgt für eine stabile und gleichmäßige Unterstützung bei extremer Hochtemperaturbelastung. Ein nicht passender Basisblock führt zu Spannungsbrüchen im Gefäßboden.
Der Übergang von der Theorie zur Beschaffung erfordert eine strukturierte Vorgehensweise. Nutzen Sie diese Checkliste, um Ihre Anforderungen zu formalisieren, bevor Sie Lieferanten kontaktieren.
Aktuelle Einschränkungen prüfen: Schnappen Sie sich ein Maßband. Notieren Sie den Innendurchmesser des Ofens. Messen Sie den maximalen Höhenabstand vom Sockel bis zum Deckel. Notieren Sie den genauen Durchmesser des Sockels. Sie können diese physischen Grenzen nicht ändern.
Definieren Sie die Nutzlast: Dokumentieren Sie das Primärmetall, das Sie schmelzen möchten. Geben Sie das erforderliche Chargengewicht pro Zyklus an. Beachten Sie die entsprechende spezifische Dichte dieses Metalls. Verwenden Sie diese Zahlen, um das 85 % sichere Arbeitsvolumen zu berechnen.
Bewerten Sie Handhabungsgeräte: Überprüfen Sie Ihre vorhandene Infrastruktur. Überprüfen Sie Ihre Hebezange. Messen Sie Ihre Ausgießschenkel. Sie müssen genau zum spezifischen oberen Außendurchmesser passen. Sie müssen außerdem mit der Außenkontur Ihres ausgewählten Schiffes übereinstimmen. Schlecht montierte Zangen führen zu tödlichen Unfällen.
Überprüfen Sie Durchlaufzeiten und Chargenkonsistenz: Die industrielle Skalierung erfordert Zuverlässigkeit. Erkundigen Sie sich beim Hersteller nach den Replikationstoleranzen. Stellen Sie sicher, dass sie die genauen Abmessungen bei Großbestellungen zuverlässig reproduzieren können. Überprüfen Sie ihre Fähigkeit, Charge für Charge strenge Reinheitsgrade einzuhalten.
Eine erfolgreiche Beschaffung beruht ausschließlich auf der Abschaffung veralteter Nummerierungssysteme. Sie müssen strenge volumetrische und dimensionale Berechnungen bevorzugen. Wir haben festgestellt, wie sich die Kapazität je nach Metalldichte drastisch ändert. Wir haben auch die Notwendigkeit aufgezeigt, die physische Größe und Materialqualität an die spezifischen betrieblichen Gegebenheiten anzupassen. Ihr Ofentyp bestimmt den Maßabstand. Ihr Endprodukt bestimmt den erforderlichen Reinheitsgrad.
Ergreifen Sie noch heute Maßnahmen, indem Sie Ihre aktuellen Ofenabmessungen überprüfen. Dokumentieren Sie Ihre angestrebte Metalldichte und die gewünschten Chargengewichte. Wir empfehlen Ihnen dringend, sich direkt an einen Anwendungstechniker zu wenden. Ausgestattet mit Ihren präzisen Messungen können sie eine verifizierte, risikofreie Größenempfehlung für Ihre nächste Aufrüstung Ihres thermischen Prozesses geben.
A: Erkundigen Sie sich zunächst beim Hersteller nach dem Fassungsvermögen des Behälters in Litern. Multiplizieren Sie dieses Volumen mit der spezifischen Dichte (g/cm³) Ihrer Legierung. Dies ergibt die gesamte theoretische Gewichtskapazität. Zum Schluss multiplizieren Sie diese Zahl mit 0,85. Dies sorgt für eine sichere Arbeitskapazität von 85 %, verhindert ein Verschütten und ermöglicht eine thermische Ausdehnung.
A: Im Allgemeinen benötigen Sie einen radialen Abstand zwischen 1 und 2 Zoll zwischen der Außenseite des Gefäßes und der Induktionsspule. Dieser spezifische Spalt optimiert die elektromagnetische Kopplung, die für eine effiziente Erwärmung erforderlich ist. Es fungiert auch als wichtiger Sicherheitspuffer, um gefährliche elektrische Lichtbögen an der Behälterwand zu verhindern.
A: Ja, Sie können die gleiche physische Größe verwenden, aber die Gewichtskapazität ändert sich drastisch. Kupfer ist mehr als dreimal dichter als Aluminium. Ein Behälter mit 10 kg Aluminium fasst über 30 kg Kupfer. Sie müssen sicherstellen, dass Ihre Handhabungsausrüstung die schwerere Kupferlast sicher heben kann.
A: Batteriematerialien erfordern eine extreme chemische Reinheit. Speziell gefertigte Gefäße werden intensiven Reinigungsprozessen unterzogen, um den Aschegehalt auf unter 50 ppm oder sogar 5 ppm zu reduzieren. Standardgefäße enthalten metallische Verunreinigungen. Diese Verunreinigungen verunreinigen das Batteriepulver und führen im Endprodukt zu gefährlichen internen Kurzschlüssen oder einem Totalausfall der Batterie.
A: Fester Schrott ist im Vergleich zu flüssigem Metall sehr ineffizient. Für eine Kaltschrottladung benötigen Sie in der Regel 40 bis 60 % mehr Raumvolumen. Bemessen Sie Ihren Behälter immer auf der Grundlage des anfänglichen Schüttvolumens Ihres festen Schrotts und nicht nur auf der Grundlage des endgültigen Flüssigkeitsvolumens, das Sie gießen möchten.


