
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-15 Origen: Sitio


Seleccionar el tamaño exacto de su recipiente de fusión exige una ingeniería precisa. No se puede confiar en estimaciones aproximadas. Un dimensionamiento incorrecto conduce inmediatamente a una ineficiencia térmica. A menudo causa daños graves al equipo. Incluso puede comprometer la pureza química de la masa fundida final. La capacidad depende enteramente de dos factores distintos. Primero, considere la gravedad específica del metal objetivo. En segundo lugar, analice las limitaciones geométricas físicas dentro de la cámara de su horno. Diseñamos esta guía para equipos de adquisiciones y metalúrgicos. Aprenderá un marco basado en evidencia para calcular la capacidad real. Le mostraremos cómo hacer coincidir perfectamente las dimensiones físicas con tipos de hornos específicos. También descubrirá cómo especificar niveles de pureza para la fabricación avanzada. Al final, seleccionarás con confianza el ideal. Crisol de grafito para su proceso térmico específico.
Los 'números' del crisol estándar (por ejemplo, #10, #20) son referencias históricas; La capacidad real debe calcularse utilizando el volumen de trabajo y la densidad específica de la aleación objetivo.
La capacidad de trabajo está prácticamente limitada al 80-90% del volumen hasta el borde del crisol para evitar derrames peligrosos y permitir la expansión térmica.
El tipo de horno dicta los requisitos de autorización física; Los hornos de inducción y de vacío requieren una coincidencia dimensional exacta para mantener la eficiencia del calentamiento y evitar la formación de arcos.
Las aplicaciones avanzadas (como los materiales de las baterías) requieren especificaciones distintas más allá del tamaño, y dependen en gran medida de índices de pureza ultra altos para evitar la contaminación química.
Muchas fundiciones subestiman el impacto operativo del tamaño inadecuado de los recipientes. Las dimensiones incorrectas crean una serie de problemas mecánicos y térmicos.
Los crisoles de tamaño insuficiente desperdician los ciclos de energía del horno. Se dedica más tiempo a calentar el horno que a derretir el producto utilizable. Por el contrario, los crisoles de gran tamaño en hornos más pequeños alteran la dinámica térmica. Absorben demasiada energía. Esto prolonga significativamente los tiempos de fusión. También evita que el horno alcance temperaturas óptimas de vertido de manera eficiente.
El espacio libre físico dentro de la cámara del horno es vital. Un espacio libre inadecuado entre el exterior del recipiente y las paredes del horno provoca un sobrecalentamiento localizado. El calor atrapado no puede circular. En las configuraciones de inducción, un espacio libre deficiente a menudo provoca la formación de arcos en la bobina. Los campos electromagnéticos pasan por alto el recipiente y golpean el aislamiento del horno. Esto daña instantáneamente las costosas bobinas. El fallo estructural sigue siendo otro riesgo importante. Un recipiente atascado se expande durante el calentamiento. Romperá el revestimiento del horno o se romperá por completo.
Debes establecer tres criterios principales antes de realizar una compra. Primero, asegure un ajuste dimensional verificado. Mida el diámetro exterior superior (OD), el OD inferior y la altura. En segundo lugar, calcule la capacidad con precisión en función de la densidad específica del metal. Finalmente, haga coincidir la composición del material directamente con el entorno de su horno. El cumplimiento de estos tres criterios garantiza operaciones de fusión seguras y eficientes.
Error común: no adivinar el espacio libre requerido. Consulte siempre el manual del fabricante del horno para conocer las tolerancias de juego radial exactas.
La industria utiliza terminología transmitida de generación en generación. La ingeniería moderna requiere mediciones exactas en lugar de estimaciones históricas.
A menudo verá números estándar enumerados en los catálogos. Los ejemplos incluyen designaciones en forma #10, #20 o #A. Estos números se originaron hace más de un siglo. Representaban una regla general aproximada. Tradicionalmente, el número equivalía a la capacidad en libras de aluminio. En teoría, un recipiente número 10 contenía aproximadamente 10 libras de aluminio fundido. Sin embargo, este sistema ya está obsoleto. Los procesos de fabricación modernos varían enormemente según el fabricante. Un #10 de un proveedor rara vez coincide con el volumen exacto de un #10 de otro.
Hoy, debes especificar las dimensiones físicas exactas. Nos centramos en tres medidas críticas:
Diámetro exterior superior (OD): esta medida dicta el espacio libre para manipular las pinzas. También garantiza que el recipiente encaje de forma segura a través de la abertura del horno.
OD inferior: esta dimensión determina la estabilidad. Debe asentarse de forma segura sobre el pedestal del calefactor o el bloque de base sin sobresalir.
Altura: La altura total debe alinearse perfectamente dentro de la zona de calentamiento activa del horno. Si es demasiado alto, corre el riesgo de que la parte superior se derrita en frío. La capa superior de metal no podrá licuarse.
La forma del recipiente afecta en gran medida el proceso de fusión. La forma de A estándar presenta un diseño cónico. La parte superior ancha ayuda a cargar chatarra voluminosa. La parte inferior estrecha se adapta fácilmente a pedestales estándar. Las formas cilíndricas ofrecen una ventaja diferente. Mantienen un diámetro constante de arriba a abajo. Esto altera la relación superficie-volumen. Los recipientes cilíndricos suelen proporcionar una absorción de calor más uniforme durante los ciclos continuos de fusión.
La capacidad no es una métrica universal. Cambia completamente según el material que derritas dentro del recipiente.
Primero debes calcular el volumen de agua llena. Los fabricantes normalmente proporcionan esta métrica en litros. Luego multiplica este volumen por la densidad específica del metal objetivo. Miremos las densidades estándar. El aluminio pesa alrededor de 2,7 g/cm³. El cobre es mucho más pesado, aproximadamente 8,9 g/cm³.
Considere esta restricción exacta. Un recipiente que contiene exactamente 10 kg de aluminio fundido tiene un volumen interno específico. Si llena ese mismo recipiente con cobre o latón, fácilmente podrá contener más de 30 kg de material. No se puede comprar un 'crisol de 10 kg' sin especificar el metal. Sobrecargará su equipo de manipulación si cambia del aluminio al cobre.
El volumen rebosante se refiere a llenar el recipiente hasta el borde superior. Nunca debes operar a plena capacidad. Los estándares de seguridad de la industria exigen un margen estricto. Llene sólo hasta el 85% del volumen total. Esto deja espacio para la expansión térmica. También evita derrames peligrosos durante el transporte.
Además, tenga en cuenta el volumen inicial a granel de chatarra en frío. Los lingotes sólidos y los trozos de desecho requieren más espacio físico. Empacan de manera ineficiente. Es posible que necesite un recipiente más grande solo para colocar la carga fría, incluso si el volumen de líquido final es pequeño.
Referencia de densidad y capacidad de trabajo del metal
Tipo de metal |
Densidad (g/cm³) |
Recipiente de 10 litros de capacidad llena (100%) |
Capacidad de trabajo segura (85%) |
|---|---|---|---|
Aluminio |
2.70 |
27,0 kilogramos |
22,9 kilos |
Zinc |
7.14 |
71,4 kilos |
60,6 kilos |
Latón |
8.50 |
85,0 kilogramos |
72,2 kilos |
Cobre |
8.96 |
89,6 kilos |
76,1 kilos |
Plata |
10.49 |
104,9 kilogramos |
89,1 kilos |
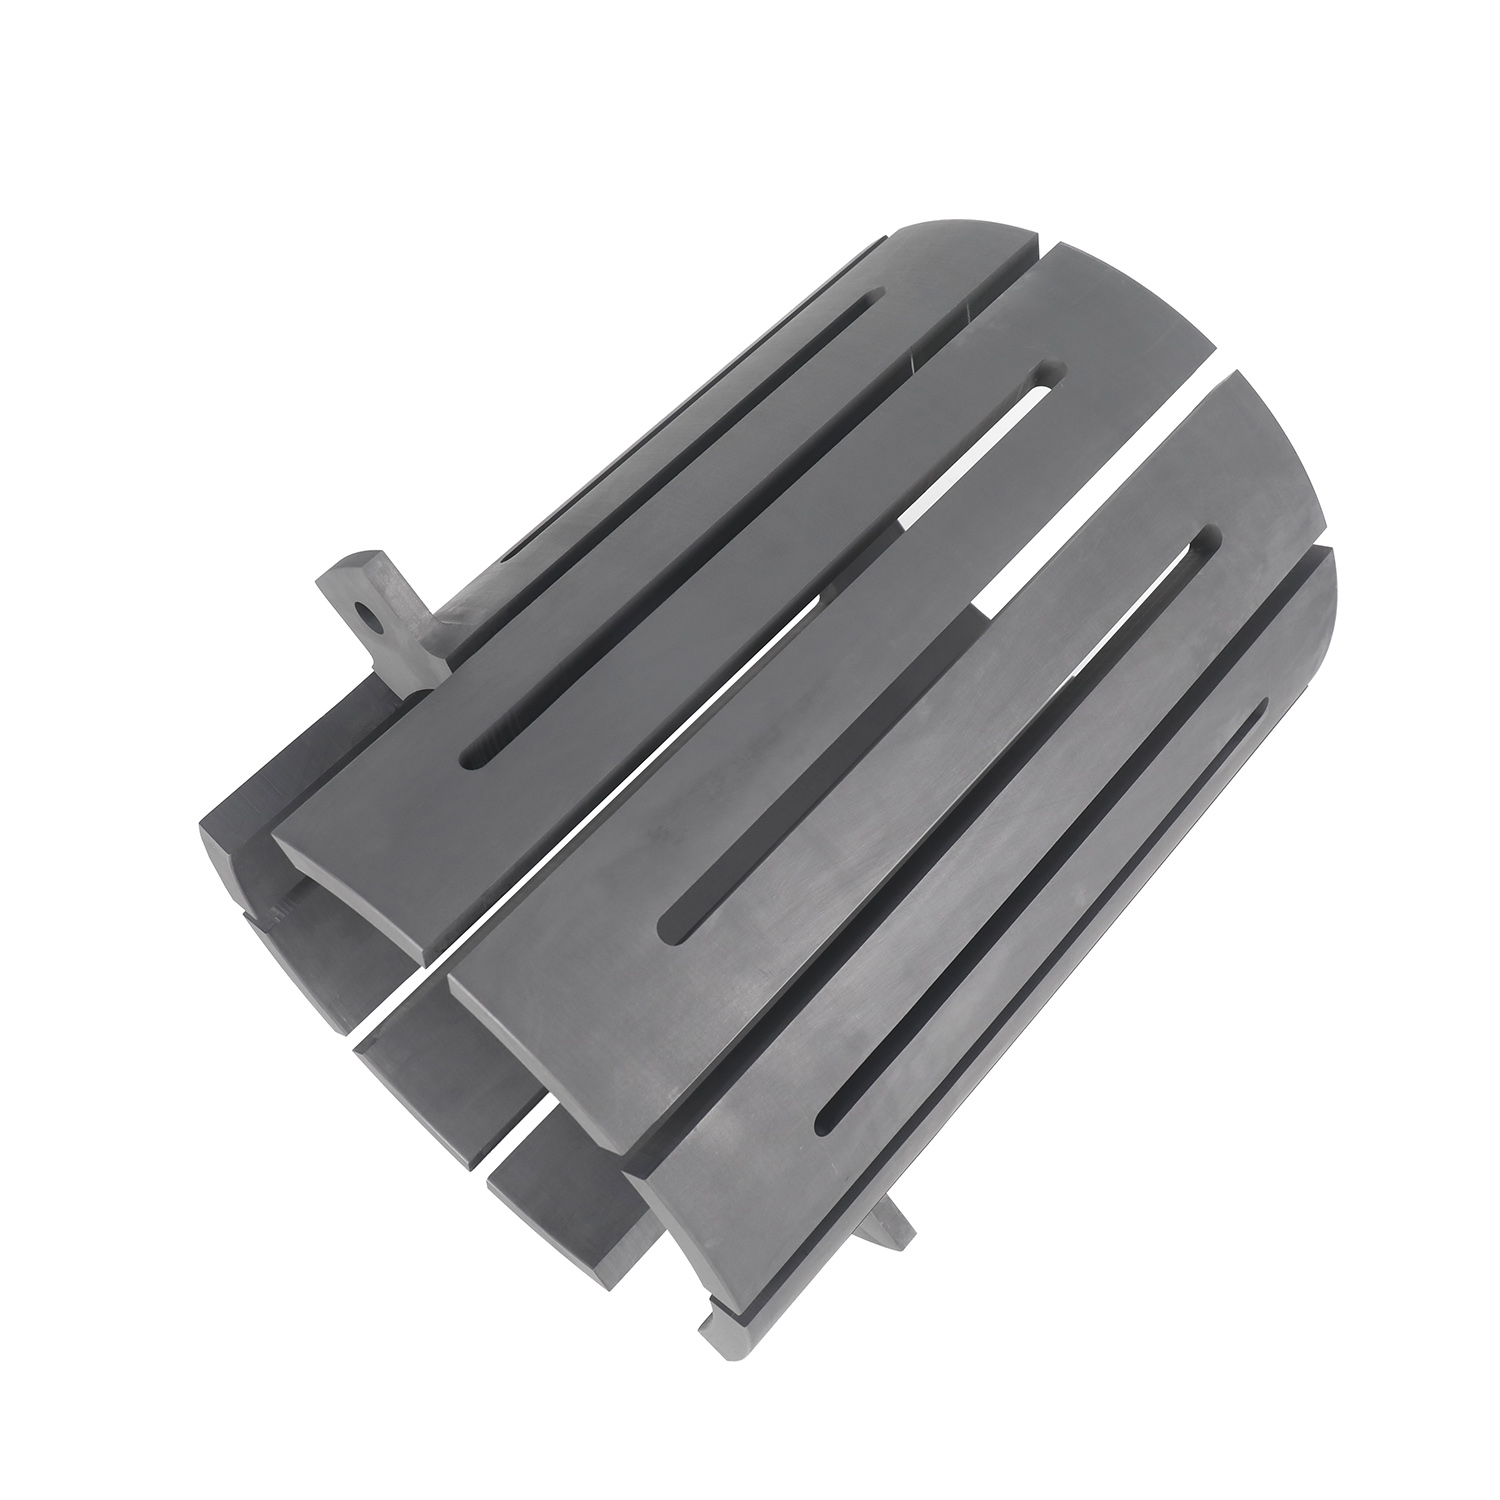
La tecnología de los hornos dicta los requisitos exactos del recipiente. Debe alinear el diseño del recipiente con el mecanismo de calentamiento específico.
La fusión por inducción se basa en campos magnéticos. Requiere un espacio radial específico entre la pared del vaso y la bobina de inducción. Por lo general, necesita de 1 a 2 pulgadas de espacio libre. Esta brecha optimiza el acoplamiento electromagnético. Previene la formación de arcos peligrosos en la bobina. El espesor de la pared también juega un papel decisivo. Debe calibrar el espesor de la pared según la frecuencia de funcionamiento del horno. Los hornos de alta frecuencia requieren paredes más delgadas. Las unidades de baja frecuencia necesitan paredes más gruesas para absorber el flujo magnético de manera eficiente.
Las aplicaciones de vacío operan en condiciones extremas. Seleccionar estándar El grafito para aplicaciones de hornos de vacío requiere una verificación estricta. Debes comprobar las tasas de desgasificación. Las impurezas del recipiente se vaporizarán al vacío. Esto arruina la atmósfera de la cámara. Además, la resistencia al choque térmico es vital durante los ciclos de enfriamiento rápidos. Las tolerancias dimensionales son mucho más estrictas en estos sistemas. Las limitaciones fijas de la cámara de vacío no dejan espacio para recipientes de gran tamaño.
Mejores prácticas: Solicite siempre un recipiente horneado al vacío para estas aplicaciones para eliminar la humedad residual y los compuestos volátiles antes de la instalación.
Los hornos de combustibles fósiles exponen el recipiente a llamas duras y directas. La llama del quemador incide directamente sobre la parte inferior. Por lo tanto, estas aplicaciones requieren dimensiones inferiores muy robustas. La base debe resistir intensos choques térmicos y gases de combustión corrosivos. También requiere un excelente soporte estructural sobre bloques de pedestal para evitar que se hunda bajo cargas de líquidos pesados.
Ciertas industrias priorizan la integridad química por encima de todas las dimensiones físicas. Los procesos de fabricación avanzados tratan el recipiente como una barrera de pureza fundamental.
El sector del almacenamiento de energía exige una coherencia impecable. Al obtener un Crisol de grafito para de baterías de iones de litio , el tamaño dimensional se vuelve secundario. horneado de ánodos o cátodos Los requisitos de pureza extrema tienen prioridad. Los procesadores exigen un contenido de cenizas inferior a 50 ppm. Las baterías de alto rendimiento suelen requerir menos de 5 ppm. Cualquier contaminación metálica provoca cortocircuitos en la batería interna.
El tamaño en esta categoría se centra en gran medida en la geometría sobre el volumen bruto. Los fabricantes suelen especificar hundimientos anchos y poco profundos. Algunos utilizan diseños cuadrados especializados. Estas formas maximizan la superficie. La superficie máxima garantiza un tratamiento térmico uniforme en todo el lecho de polvo de la batería.
El buque principal rara vez opera solo. Las fundiciones utilizan frecuentemente un Placa de grafito de alta pureza como bloque base o tapa protectora. Debe dimensionar estos componentes correctamente. Asegúrese de que el diámetro de la placa coincida perfectamente con el diámetro exterior del fondo del recipiente. Alternativamente, puede exceder ligeramente el diámetro exterior inferior. Esto proporciona un soporte estable y uniforme bajo cargas extremas de alta temperatura. Un bloque de base que no coincide provoca fracturas por tensión en el fondo del recipiente.
La transición de la teoría a la contratación requiere un enfoque estructurado. Utilice esta lista de verificación para formalizar sus requisitos antes de contactar a los proveedores.
Audite las restricciones actuales: tome una cinta métrica. Registre el diámetro interno del horno. Mida la altura máxima desde el pedestal hasta la tapa. Registre el diámetro exacto del pedestal de la base. No puedes alterar estos límites físicos.
Defina la carga útil: documente el metal principal que desea fundir. Enumere el peso del lote requerido por ciclo. Tenga en cuenta la densidad específica correspondiente de ese metal. Utilice estas cifras para calcular el volumen de trabajo seguro del 85%.
Evalúe el equipo de manipulación: verifique su infraestructura existente. Revisa tus pinzas de elevación. Mide tus patas de vertido. Deben coincidir exactamente con el OD superior específico. También deben coincidir con el contorno exterior de su embarcación preseleccionada. Unas pinzas mal ajustadas provocan accidentes mortales.
Verifique los plazos de entrega y la coherencia de los lotes: el escalado industrial requiere confiabilidad. Pregúntele al fabricante acerca de sus tolerancias de replicación. Asegúrese de que puedan replicar de manera confiable las dimensiones precisas en pedidos al por mayor. Verifique su capacidad para mantener niveles estrictos de pureza lote tras lote.
El éxito de una adquisición depende enteramente de descartar los sistemas de numeración obsoletos. Debe favorecer cálculos volumétricos y dimensionales estrictos. Hemos establecido cómo la capacidad cambia drásticamente dependiendo de la densidad del metal. También demostramos la necesidad de alinear el tamaño físico y la calidad del material con realidades operativas específicas. Su tipo de horno dicta el espacio libre dimensional. Su producto final determina el nivel de pureza requerido.
Tome medidas hoy auditando las dimensiones actuales de su horno. Documente la densidad del metal objetivo y los pesos de lote deseados. Le recomendamos encarecidamente que consulte directamente con un ingeniero de aplicaciones. Armados con sus mediciones precisas, pueden brindarle una recomendación de tamaño verificada y sin riesgos para su próxima actualización del proceso térmico.
R: Primero, obtenga del fabricante la capacidad de agua hasta el borde del recipiente en litros. Multiplique este volumen por la densidad específica (g/cm³) de su aleación. Esto le da la capacidad de peso teórica total. Finalmente, multiplica ese número por 0,85. Esto proporciona una capacidad de trabajo segura del 85%, evitando derrames y permitiendo la expansión térmica.
R: Generalmente necesita entre 1 y 2 pulgadas de espacio radial entre el exterior del recipiente y la bobina de inducción. Este espacio específico optimiza el acoplamiento electromagnético necesario para una calefacción eficiente. También actúa como un amortiguador de seguridad crítico para evitar arcos eléctricos peligrosos contra la pared del recipiente.
R: Sí, puedes usar el mismo tamaño físico, pero la capacidad de peso cambia drásticamente. El cobre es tres veces más denso que el aluminio. Un recipiente con 10 kg de aluminio contendrá más de 30 kg de cobre. Debe verificar que su equipo de manipulación pueda levantar con seguridad la carga de cobre más pesada.
R: Los materiales de las baterías requieren una pureza química extrema. Los recipientes fabricados especialmente se someten a intensos procesos de purificación para reducir el contenido de cenizas por debajo de 50 ppm, o incluso 5 ppm. Los recipientes estándar contienen impurezas metálicas. Estas impurezas contaminan los polvos de la batería, provocando peligrosos cortocircuitos internos o fallo total de la batería en el producto final.
R: La chatarra sólida se empaqueta de manera muy ineficiente en comparación con el metal líquido. Generalmente se necesita entre un 40% y un 60% más de espacio volumétrico para una carga de chatarra en frío. Siempre dimensione su recipiente en función del volumen inicial de chatarra sólida, no solo del volumen líquido final que desea verter.


